


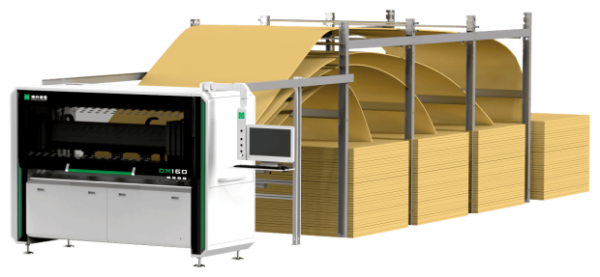

NPL738DR. Пильный центр с задней загрузкой

168 900 USD
- Длина пропила: 3780 мм
- Вылет основной пилы: 120 мм
- Толкатель Twin Pusher
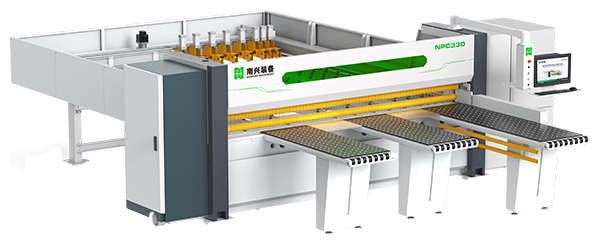
NPC330LE. Пильный центр с задней загрузкой
89 287 USD
В наличии
- Длина пропила: 3300 мм
- Вылет основной пилы: 100 мм
- Сервонастройка подрезки
- Магнитная лента на толкателе
NPL440D. Пильный центр с задней загрузкой
- Длина пропила: 4400 мм
- Вылет основной пилы: 120 мм
- Толкатель Twin Pusher
- Сервонастройка подрезки
NPL380HG. Пильный центр с задней загрузкой
165 180 USD
В наличии
- Длина пропила: 3800 мм
- Вылет основной пилы: 120 мм
- Сервонастройка подрезки
- 4 передних стола

163 692 USD
- Длина пропила: 3800 мм
- Вылет основной пилы: 120 мм
- Толкатель Twin Pusher
- Сервонастройка подрезки
NPL330HG. Пильный центр с задней загрузкой
157 233 USD
- Длина пропила: 3300 мм
- Вылет основной пилы: 120 мм
- Сервонастройка подрезки
- Высота пачки до 650 мм


