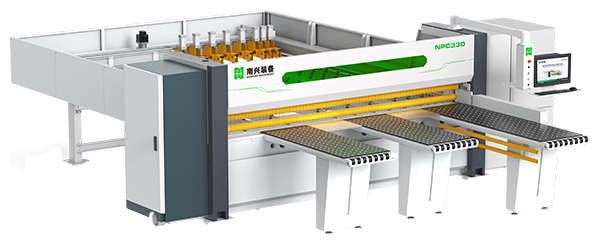
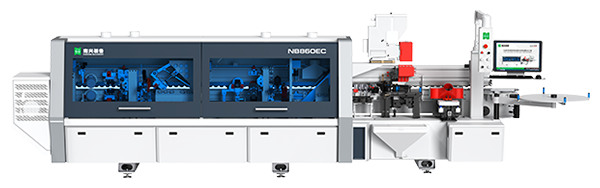
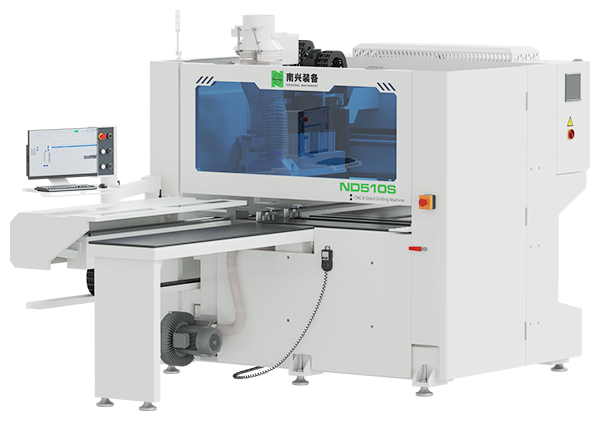
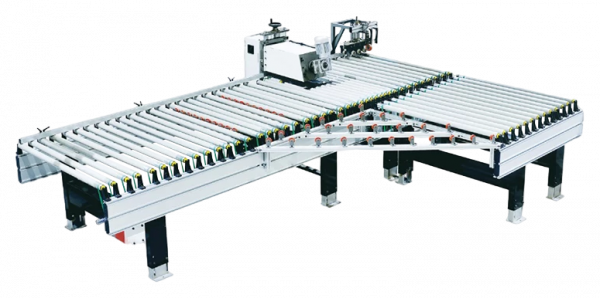
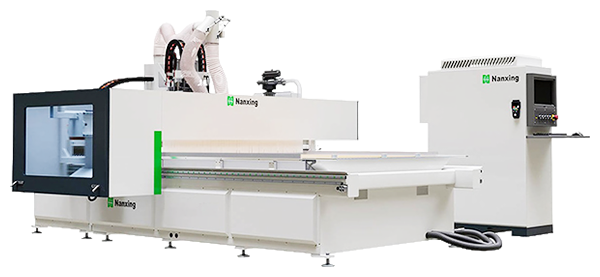
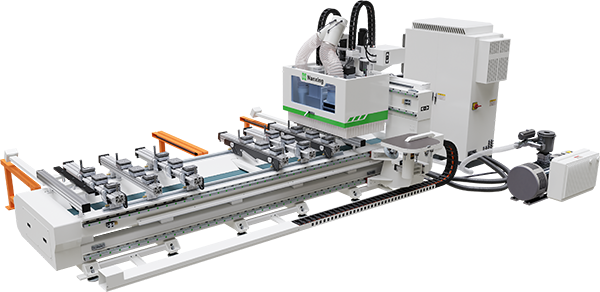
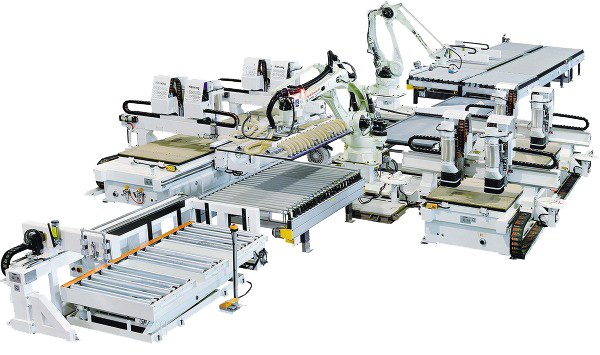
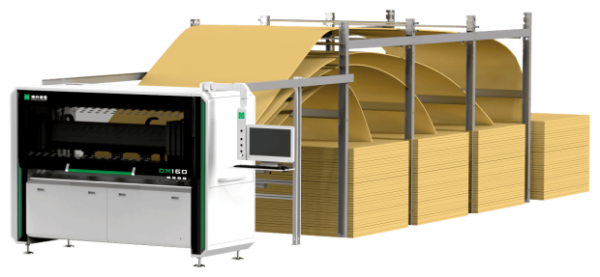
Автоматические сверлильные линии и роботизированные присадочные ячейки рассчитаны на производства с устойчивым серийным потоком, где присадка выполняется без постоянного участия оператора у самого станка. Здесь решение принимается не в терминах «станок», а в терминах «участок»: линия объединяет загрузку, позиционирование, сверление и выгрузку в единый цикл, синхронизированный с соседними операциями раскроя и облицовки кромки.
Главный критерий выбора — согласованность такта линии с остальным оборудованием потока. Линия, обрабатывающая деталь быстрее, чем её успевает подавать предыдущий участок, простаивает и не окупает вложения; более медленная линия становится узким местом всего производства. Расчёт такта стоит делать не по паспортной максимальной скорости, а по реальной производительности с учётом времени на смену партии и обслуживание.
Второй фактор — уровень интеграции с системой управления производством: способна ли линия принимать задания напрямую из ERP/MES или требует ручной загрузки программ на каждую партию. От этого зависит, сколько операторов реально нужно на участке и насколько производство защищено от ошибок ручного ввода при переходе между заказами.
Экономическое обоснование перехода на автоматическую линию строится на сокращении числа операторов на присадочном участке, снижении зависимости от человеческого фактора в точности позиционирования и повышении предсказуемости выработки в смену. Такие инвестиции оправданы при устойчивой загрузке участка — если объёмы производства нестабильны или номенклатура меняется чаще, чем раз в смену, окупаемость растягивается, и стоит сопоставить её с более гибкими станками с ЧПУ единичной обработки.